

联系电话
13631572573


真空热处理是在真空或低压气氛中进行的热处理工艺,具有无氧化、表面质量好、变形小等优点。根据冷却介质的不同,真空淬火主要分为油淬、气淬和水淬三种方式,它们在冷却速度、适用材料和工艺特点上各有差异。
真空油淬是以真空淬火油作为冷却介质。工件在真空加热后迅速落入油槽中冷却。油淬的冷却速度介于气淬和水淬之间,高温阶段冷却较快以保证过冷奥氏体转变为马氏体,低温阶段冷却较缓慢以减少变形和开裂倾向。油淬适用于碳素工具钢、合金结构钢、轴承钢和模具钢等中高合金钢的淬火。真空油淬技术较为成熟,应用广泛,但冷却速度有限,对于淬透性要求高或截面较大的工件可能心部硬度不足。
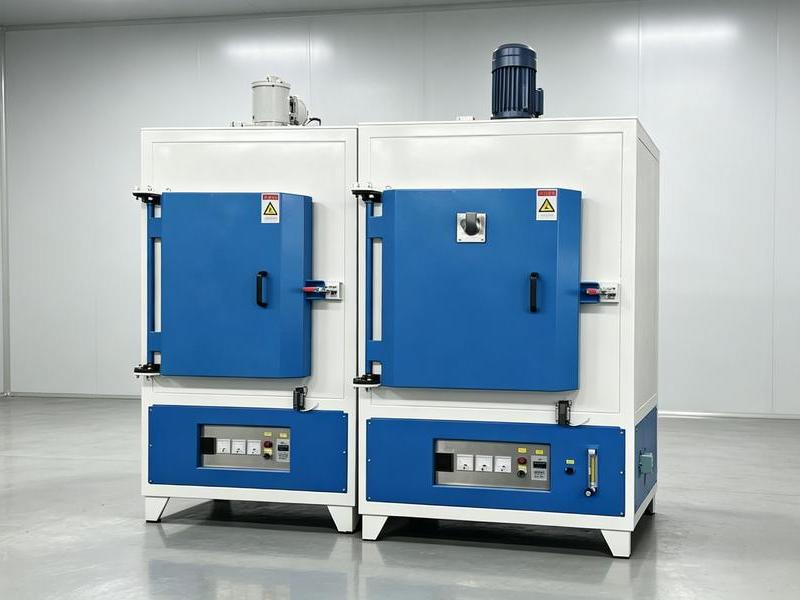
真空气淬是以高压气体作为冷却介质。常用的冷却气体包括氮气(N2)、氩气(Ar)和氦气(He),气体压力一般为2至10bar,超高压气淬可达20bar甚至更高。气淬的冷却速度随气体压力和种类变化,氮气冷却能力适中且成本较低,氦气冷却能力最强但价格昂贵。气淬的突出优点是工件变形小、表面光亮、无污染,特别适用于高速钢、模具钢、不锈钢和钛合金等材料的淬火。但对于淬透性较差的碳素钢,气淬可能无法满足硬度要求。
从常见问题看,油淬可能出现淬火油老化、冷却特性漂移和工件表面油污残留问题,需定期检测油品性能并按期更换;气淬可能出现冷却不均匀导致的变形差异,可通过调整装炉方式和气流方向改善;水淬的变形开裂风险较高,对形状复杂工件可考虑采用水性淬火介质或调整转移方式。
从工艺管理看,建立淬火介质状态台账、定期检测冷却特性和维护淬火槽设施,是保持工艺稳定的基础。不同批次材料因成分波动可能导致淬透性差异,必要时通过工艺调整或材料复验加以控制。
从冷却特性看,不同淬火介质的冷却曲线差异是选型的基础依据。油淬介质在高温区冷却速度适中,有利于抑制先共析铁素体和珠光体的析出,低温区冷却较缓,可降低淬火应力;水淬在高温区和低温区冷却都很快,对碳钢可保证淬硬,但变形和开裂倾向相对较大;气淬的冷却速度可通过压力与气体种类调节,柔性最好。实际工艺中,还可采用分级淬火、等温淬火等方式,将工件在不同介质间切换或在不同温度区间保持,以兼顾性能与变形控制。
在设备配置方面,真空油淬炉需要配备油槽加热、搅拌和过滤系统,控制淬火油温度与洁净度;真空水淬炉对水槽结构和转移机构要求较高,工件从加热室到水槽的转移时间直接影响冷却效果;真空高压气淬炉则需配备高压储气、循环风机和热交换系统。选择设备时,需结合主要处理材料、典型工件尺寸和批量规模,评估各类炉型的适用性。
从质量控制角度看,淬火后的硬度检验、金相组织和变形量测量是常规检测项目。对变形敏感的精密零件,可通过工艺模拟预测淬火变形趋势,再通过调整装炉方式、冷却参数和预留加工余量进行控制。建立淬火介质的状态监控和定期更换制度,也有助于维持工艺稳定。
真空水淬是以水作为冷却介质。水的冷却速度远大于油和气淬,高温阶段冷却极快,适用于钛合金等需要快速冷却以获得固溶组织的材料。但水淬的冷却特性不够理想——低温阶段冷却仍然很快,容易导致工件变形和开裂。真空水淬主要用于钛合金的固溶处理和某些铝合金的淬火,对设备的淬火转移时间和密封结构有特殊要求。
三种淬火方式的选择需综合考虑材料的淬透性、工件的形状和尺寸、硬度要求和变形控制要求。一般来说,截面小、形状复杂的工件适合气淬;截面中等、变形要求严格的工件适合油淬;需要极快冷却速度的钛合金固溶处理适合水淬。实际生产中应根据具体材料和工艺要求,通过冷却特性曲线分析和试验验证来选择合适的冷却方式。
若需要保护气氛下的批量热处理,箱式气氛炉是兼顾产能与稳定性的常用选择。
此类工艺可依托真空管式炉完成,在气氛控制与温场均匀性方面优势较为明显。
选型时建议重点关注设备温场均匀性,它直接影响制品的一致性与成品率。
真空度稳定性直接影响界面结合质量与缺陷率,是设备选型的核心指标之一。