

联系电话
13631572573


真空高压气淬炉主要用于工具钢、模具钢、高速钢、超高强度钢等材料的真空气体淬火等,对装炉工件形状无特殊要求,气淬后零件变形小,冷却效果好。
真空高压气淬是在真空加热后,充入高压惰性气体对工件进行快速冷却的热处理工艺。与传统的油淬相比,气淬具有工件变形小、表面光亮、无油烟污染和后续清洗简单等优点。随着工业对零件变形精度和表面质量要求的提高,真空高压气淬在工具制造、汽车零件和航空航天等领域的应用日益广泛。
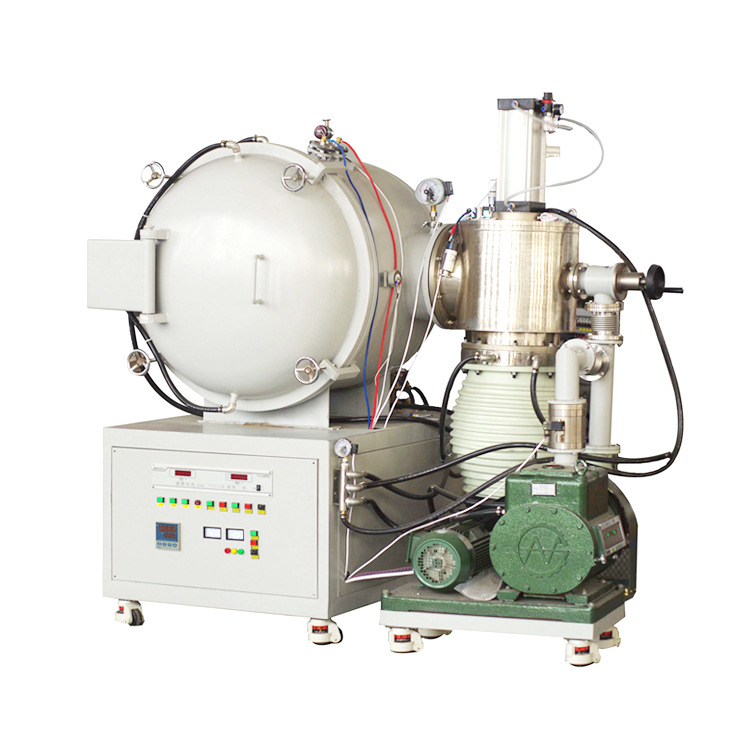
在工作原理方面,工件在真空炉中按工艺曲线加热到奥氏体化温度并保温后,向炉内充入高压氮气(或氩气),通过气体强制对流循环使工件快速冷却。气体压力越高,冷却速度越快。常用的气淬压力为2至6bar,超高压气淬可达10至20bar。冷却气体在炉内通过高速风机驱动循环,经过热交换器带走热量,形成闭环冷却系统。
在设备结构方面,真空高压气淬炉主要由炉体、加热室、真空系统、气淬系统、冷却系统和控制系统组成。加热室通常采用石墨或金属加热元件,配备多层隔热屏。真空系统由机械泵、罗茨泵和扩散泵组成,保证加热前的真空度。气淬系统包括高压储气罐、充气阀和循环风机。冷却系统由热交换器和冷却水回路组成,用于带走气体热量。
从选型角度讲,用户需根据典型工件的材料和尺寸确定气淬炉的压力等级与有效空间。以模具钢为主的生产线,2至6bar压力等级可满足多数需求;处理高速钢或大截面工件时,可考虑更高压力或氦气冷却能力。炉膛尺寸需兼顾装炉量和温场均匀性,避免过度追求大装炉量而牺牲均匀性。
从运行维护看,气淬炉的真空机组、充气阀门、风机轴承和热交换器是重点维护对象。高压充气系统的密封件需定期检查更换,风机叶轮的动平衡状态影响气流均匀性;冷却水质和水温影响热交换效率。建立点检和保养制度,可降低故障率并保持工艺稳定性。
从配套设备看,真空高压气淬炉常与回火炉、深冷处理设备和清洗设备配合组成热处理产线,满足淬火后的回火、稳定化和清洁需求。产线规划需考虑物料流转、设备节拍和质量检测环节的衔接,以提升整体生产效率。
从冷却机理看,气淬的冷却能力取决于气体种类、压力、流速和气流方向。氮气在2至6bar压力下可满足多数模具钢和高速钢的淬火要求;氦气热导率高、黏度低,同样压力下冷却速度更快,适合淬透性要求较高的材料,但成本较高。炉内气流组织方式对冷却均匀性影响明显,风机布置、导流结构和热交换器面积需通过流场设计优化,避免工件上下部冷却差异过大。
在实际工艺中,气淬参数需与材料组织转变特性匹配。对于截面较大的工件,可采取分段加压或脉动加压方式,先以较低压力进入冷却初期,再逐步提高压力,兼顾冷却速度与变形控制;淬火后可根据需要补充回火或深冷处理,调整硬度和残余应力状态。装炉时工件之间应留有足够间隙,保证气流顺畅通过,减少遮蔽效应。
从应用趋势看,随着高端模具、精密刀具和航空航天结构件对变形控制要求提高,真空高压气淬的应用范围逐步扩大。设备正朝着更高气淬压力、更优气流组织、更快冷速和更智能的工艺控制方向发展,同时炉温均匀性与气淬过程的可重复性也成为用户评估设备性能的重要指标。
在工艺特点方面,真空高压气淬可实现:无氧化加热,工件表面光亮;变形小,适合精密零件;可处理形状复杂的工件;淬火后不需要清洗。但气淬的冷却能力相对油淬较弱,对于大截面或淬透性较差的材料,可能无法获得足够的心部硬度。通过提高气体压力和采用氦气等高热导率气体,可以在一定程度上提高冷却速度。
在应用方面,真空高压气淬炉广泛用于高速钢刀具、模具钢、不锈钢、高温合金和钛合金等材料的淬火处理。对于不同材料,需选择合适的气淬压力和气体种类,以在保证硬度的同时控制变形。设备的炉温均匀性、气淬气流分布和压力稳定性是影响处理质量的关键因素。
针对此类高温烧结场景,真空烧结炉配合气氛与温场管控,有助于稳定提升制品致密度与批次一致性。