

联系电话
13631572573


真空钎焊是在真空环境下进行的钎焊工艺,是精密连接技术的重要组成部分。与传统的火焰钎焊和盐浴钎焊相比,真空钎焊具有接头质量高、变形小、表面光洁和无污染等突出优点,在航空航天、汽车、电子和制冷等领域获得了广泛应用。
真空钎焊的基本原理是将工件和钎料装配好后放入真空炉中,在真空环境下加热至钎料熔化温度(低于母材熔点),液态钎料在毛细作用下填充接头间隙,随后冷却凝固形成牢固的连接。真空环境排除了空气对接头的氧化污染,因此钎焊接头不需要焊后清洗,表面光亮。
真空钎焊常用的钎料包括铝基钎料(如铝硅合金)、铜基钎料(如铜磷合金)、镍基钎料和银基钎料等。钎料的选择需根据母材种类、接头使用温度和强度要求来确定。铝真空钎焊主要用于铝制散热器、中冷器和冷凝器等汽车和制冷部件;不锈钢真空钎焊广泛用于航空发动机零部件和换热器;高温合金真空钎焊则用于燃气轮机和火箭发动机的热端部件。
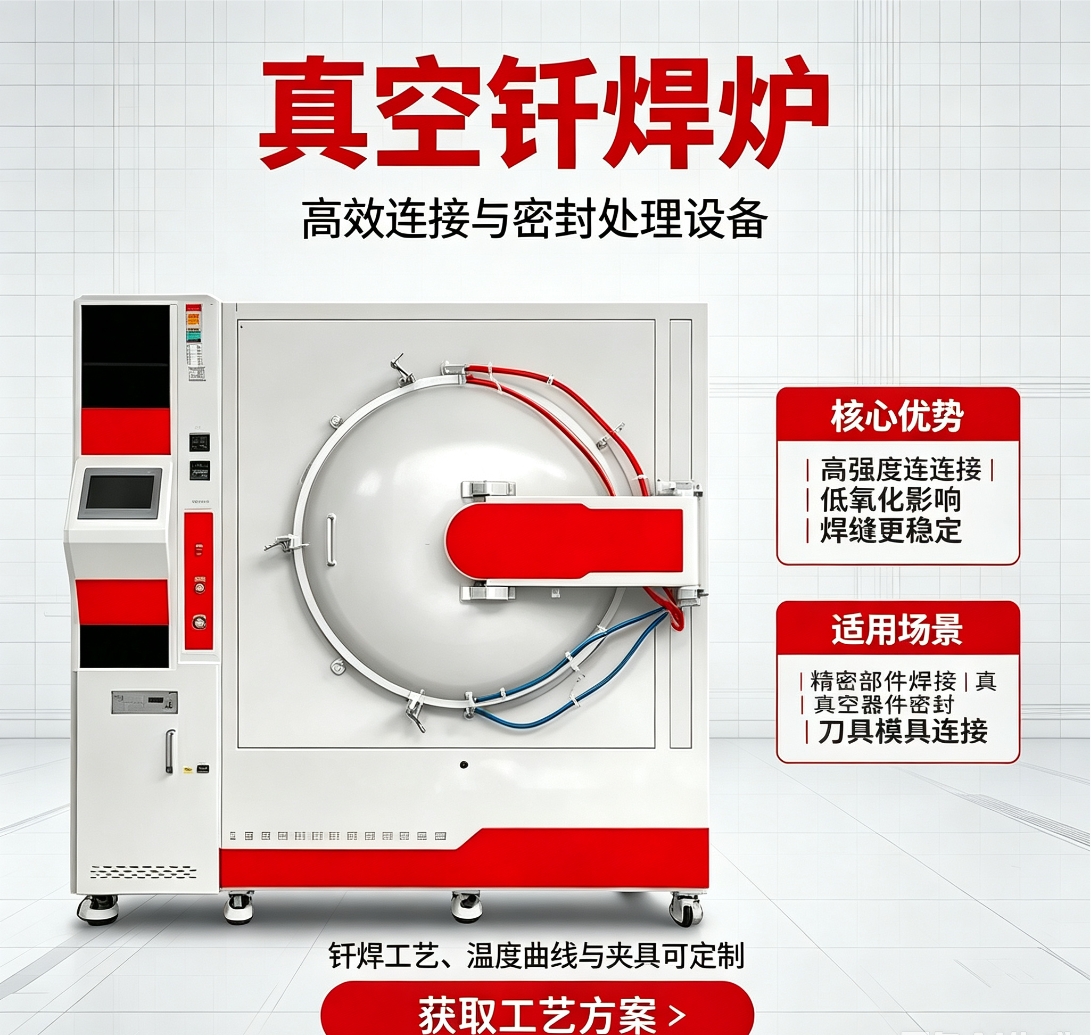
真空钎焊炉是实现真空钎焊工艺的核心设备。设备通常由加热室、真空系统、冷却系统和控制系统组成。加热室采用石墨或金属加热元件,温区数根据工件尺寸和温度均匀性要求配置。真空系统由机械泵、罗茨泵和扩散泵组成,可获得较高的真空度。冷却系统可在钎焊完成后充入惰性气体进行快速冷却,提高生产效率。
从钎焊机理看,真空钎焊过程中液态钎料依靠毛细作用填充接头间隙,并在母材表面发生溶解和扩散,形成冶金结合。钎料与母材的润湿性、间隙大小和钎焊温度决定填充效果;真空环境排除氧和水汽,减少氧化膜对润湿的阻碍,使钎料在洁净表面铺展,获得致密接头。
从工艺控制看,真空钎焊的质量控制涉及钎焊温度、保温时间、真空度和升降温速率等参数。钎焊温度过高或保温时间过长会引起母材晶粒长大和钎料流失;真空度不足会导致氧化和钎料不铺展。批量生产中,需通过试焊和检验建立工艺规范,并定期校验炉温均匀性。
从行业趋势看,随着换热器、液冷板和功率模块等产品向轻量化、高效化发展,真空钎焊的应用范围持续扩大。设备正朝大装炉量、高自动化、节能和在线监测方向发展,真空钎焊在精密连接领域的地位日益重要。
从常见缺陷看,真空钎焊可能出现钎料未填满、气孔、钎料流失和母材晶粒长大等问题。钎料未填满多与间隙过大、钎料量不足或温度偏低有关;气孔往往源于母材或钎料表面污染、钎焊时气体未充分排出;钎料流失则可能由温度过高或保温时间过长引起。通过焊前检查、试焊验证和工艺参数调整,可有效减少缺陷发生。
在质量检测方面,钎焊接头的常见检验手段包括外观检查、气密性试验、金相分析和力学性能试验。对承受压力或真空的构件,气密性和强度检验尤为重要;批量生产时,可通过首件检验和过程巡检控制质量波动。建立钎焊工艺记录和追溯体系,有助于持续改进工艺。
从行业应用细分看,真空钎焊在电子领域用于微波器件、真空灭弧室和传感器封装,对真空密封性和洁净度要求较高;在制冷行业用于板式换热器和冷凝器制造,批量大、节拍要求高;在航空航天用于蜂窝结构和高温合金构件,对接头质量和可追溯性要求严格。不同行业的工艺规范和质量标准差异明显,设备配置与验证方案需针对性设计。
从自动化趋势看,真空钎焊炉正与装出料机构、程序控制和在线检测系统集成,实现自动化生产线作业。机器人上下料、无人值守运行和工艺数据云端记录,可提高生产效率和质量管理水平,适应制造业对柔性生产和数字化管理的要求。
在应用方面,真空钎焊技术在航空航天领域用于蜂窝结构、燃油散热器和液压元件等的制造;在汽车工业用于铝制散热器、EGR冷却器和中冷器的批量生产;在制冷行业用于空调和冰箱的换热器制造;在电子工业用于真空器件和电真空器件的封装。
真空钎焊工艺的关键控制点包括:钎焊温度和保温时间的精确控制、接头间隙的合理设计、工件和钎料的表面清洁度以及真空度的保证。合理的工艺参数和严格的过程控制是获得高质量钎焊接头的前提。