

联系电话
13631572573


真空扩散焊是在真空环境下,将相互接触的工件加热到高温并施加一定压力,使接触面原子相互扩散而实现连接的精密焊接技术。真空扩散焊炉主要用于航空、航天、船舶等各类发动机叶片、榫头、导弹引信等部件的扩散焊接工艺。扩散焊应用广泛,可以完成不同种类金属材料与金属材料之间的扩散焊接,也可以完成不同种类金属材料与陶瓷类材料、非金属类材料之间的扩散焊接。
扩散焊的基本原理是:在真空条件下,将两工件贴合面在高温和压力作用下保持一定时间,接触面微观凸起首先发生塑性变形使接触面积增大,随后原子通过体积扩散跨越界面形成金属键,最终实现牢固的冶金结合。与熔焊不同,扩散焊过程中基体材料不发生熔化,因此焊接变形小、接头质量高,特别适合薄壁、精密和异种材料构件的连接。
真空扩散焊的主要工艺参数包括焊接温度、焊接压力、保温保压时间和真空度。焊接温度通常为母材熔点的0.5至0.8倍(热力学温度),温度越高扩散越快但可能引起晶粒长大或工件变形。焊接压力需保证界面紧密接触,通常在几兆帕到几十兆帕范围。保温保压时间根据材料和接头要求从几十分钟到数小时不等。真空度一般需达到10^-3Pa量级,以防止高温下工件表面氧化。
真空扩散焊炉是实现扩散焊工艺的核心设备,主要由加热室、加压系统、真空系统、水冷系统和控制系统组成。加热室采用石墨或钼合金加热元件,配备多层隔热屏,以实现高温下的均匀加热。加压系统通过液压或机械装置对工件施加垂直压力。真空系统由机械泵、罗茨泵和扩散泵组成,保证高真空环境。
在质量控制方面,扩散焊接头的检测包括外观检查、超声波探伤、金相分析和力学性能试验。对接头内部质量要求较高的构件,无损检测可发现界面未结合或气孔等缺陷;通过破坏性试验抽样验证接头强度,结合工艺参数记录进行追溯,可保证批量产品的可靠性。
从工艺开发看,新材料组合或新结构扩散焊前,通常需要通过试焊确定温度、压力和时间窗口,并考察中间层选择对界面组织的影响。工艺窗口的确定需兼顾接头性能、变形控制和生产效率,必要时通过正交试验或模拟计算辅助优化。
从工艺设计角度,真空扩散焊的接头设计对连接质量影响较大。贴合面应保持较高的平面度和较低的表面粗糙度,必要时通过机加工或研磨处理;装配时需保证接触界面贴合紧密,避免局部间隙过大导致扩散不充分。对于形状复杂的构件,可借助工装夹具施加均匀压力,使界面各处的压力分布趋于一致,从而获得稳定、均匀的接头性能。
在材料组合方面,真空扩散焊能够连接同种金属、异种金属以及金属与陶瓷、金属与石墨等材料组合。异种材料连接时,需考虑两者热膨胀系数差异带来的残余应力问题,可通过中间层材料设计进行缓解,例如在陶瓷与金属之间加入塑性较好的金属中间层,吸收热应力。此外,焊接温度的选择需兼顾两种材料的组织敏感性,避免高温引起性能退化。
从装备发展看,真空扩散焊炉的加热均匀性、压力控制精度和真空度水平持续提升,大规格、多工位炉型逐步增多,以适应航空发动机叶片、换热器芯体和电子封装等构件的批量化生产需求。自动化装夹与工艺参数管理系统也在推广,有助于缩短生产周期、提高工艺一致性。
在应用方面,真空扩散焊技术广泛用于航空发动机涡轮叶片和导向叶片的制造,特别是单晶高温合金叶片与高温合金轮盘的连接;在航天领域用于导弹和火箭结构件的精密连接;在电子工业用于电真空器件和半导体器件的封装;在异种材料连接方面,可实现金属与陶瓷、金属与石墨等难熔异质材料的可靠连接。
真空扩散焊作为一种精密连接技术,其优势在于接头性能优良、变形极小、可连接多种材料组合。随着航空航天和电子工业对精密连接需求的增长,真空扩散焊技术和设备不断向大尺寸、高真空和自动化方向发展。
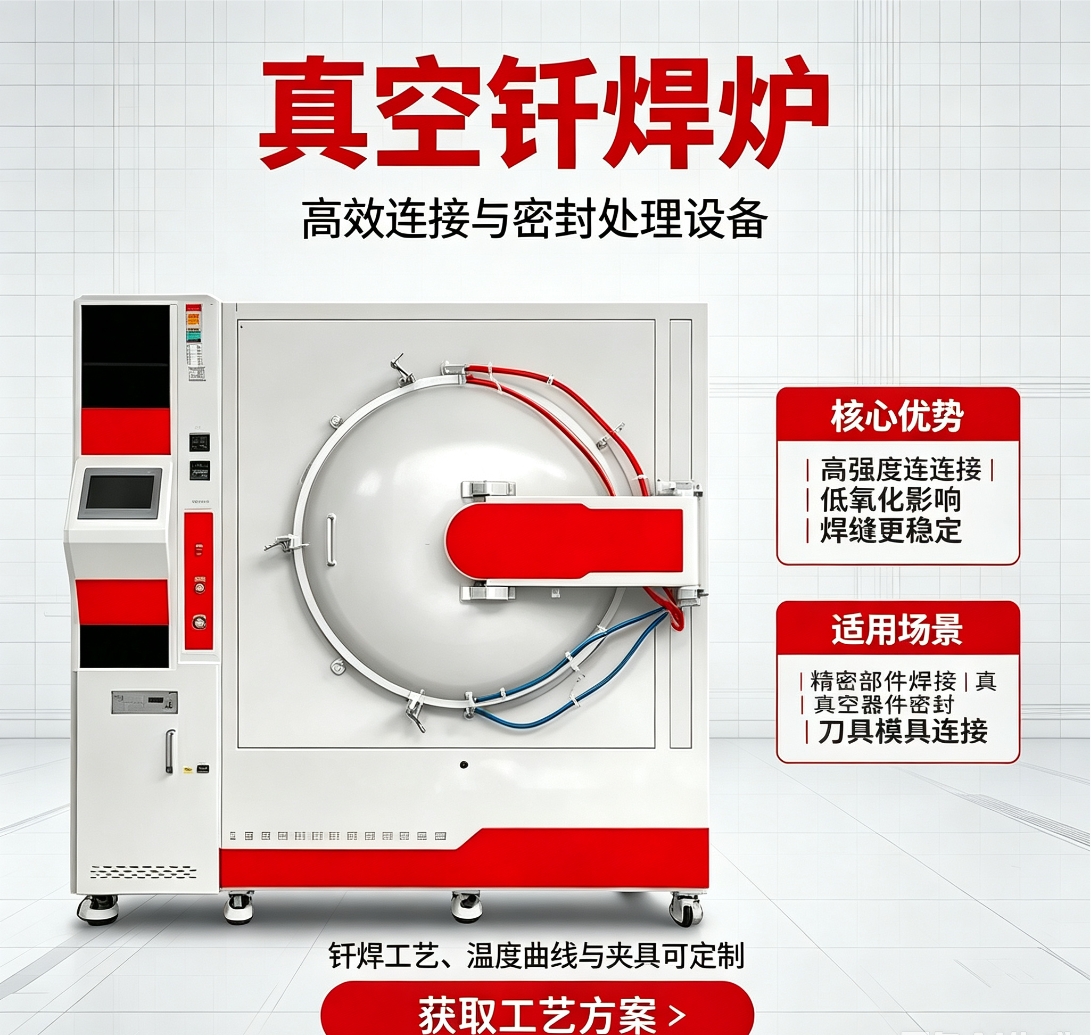
针对上述焊接需求,可选用专业的真空钎焊炉设备,配合工艺曲线实现稳定焊接。
下一篇:没有了