

联系电话
13631572573


在现代制造业中,焊接技术是连接各类材料、打造精密构件的核心手段,而真空扩散焊炉作为一种固态焊接设备,凭借其焊接方式和焊接效果,被广泛应用于航空航天、新能源、电子电力、特种制造等多个高精尖领域。很多从事制造行业的人,虽然听说过真空扩散焊炉,但对它的工作原理和核心优势了解并不深入。下面结合行业实践,解析真空扩散焊炉的工作原理与优势。
一、真空扩散焊炉工作原理:原子级的"亲密结合",不熔化也能焊牢固
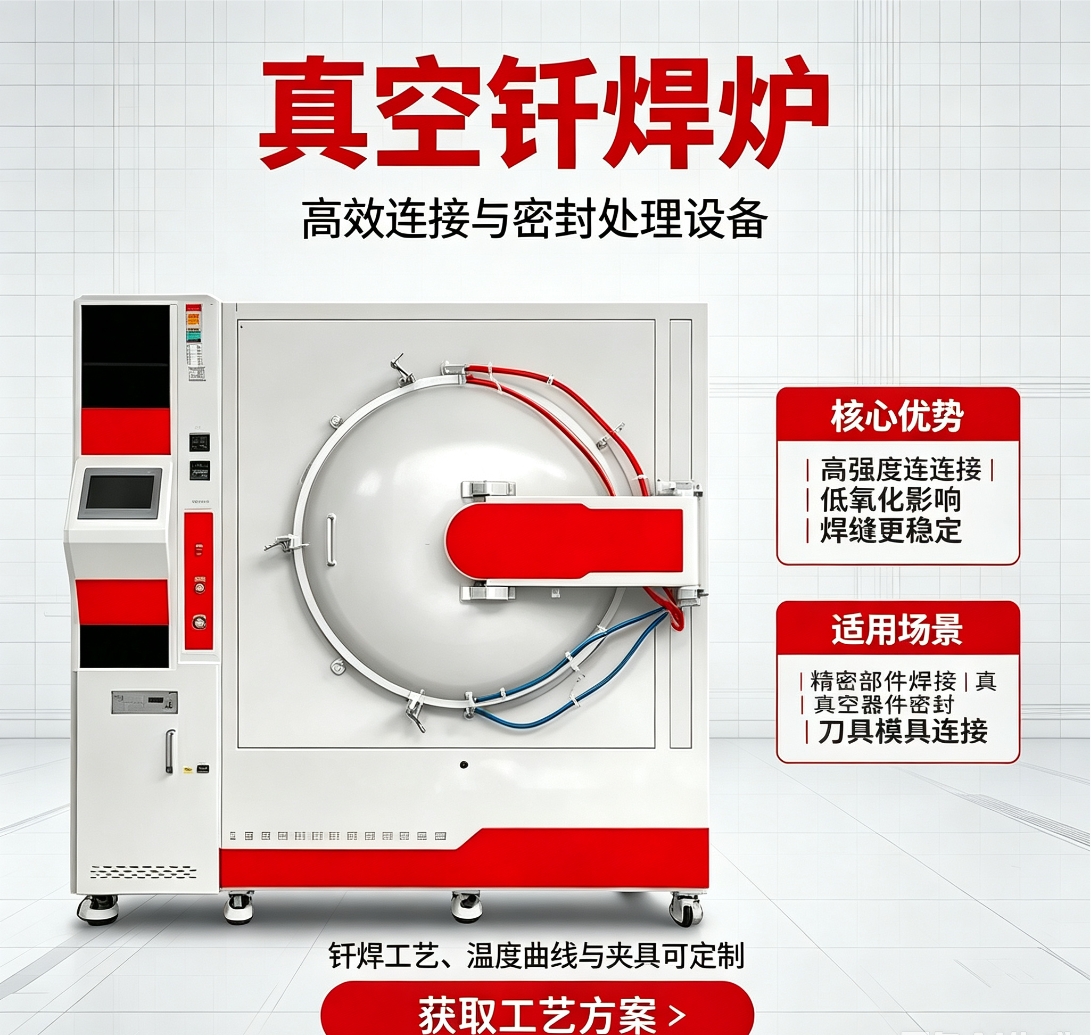
很多人对焊接的认知,还停留在"高温熔化、冷却凝固"的层面,比如常见的电弧焊,就是通过高温将金属熔化,再让熔化的金属冷却后形成连接。但真空扩散焊炉的工作原理不同,它不需要将材料熔化,而是通过"原子扩散"的方式,让两种或多种材料的表面实现原子级的结合,这种焊接方式,相当于让材料"自然融合",而非"强行拼接"。
简单来说,真空扩散焊炉的工作原理,核心是"真空环境+高温+压力"三者的协同作用,通过这三个条件的配合,促使待焊材料的原子发生迁移、扩散,最终形成牢固的冶金结合。我们可以把这个过程拆解成四个步骤:
第一步:真空环境的搭建——为原子扩散"扫清障碍"
真空扩散焊炉的核心特点之一,就是整个焊接过程都在真空环境中进行。为什么一定要真空环境?因为空气中含有氧气、氮气等气体,这些气体如果接触到高温下的材料表面,会形成氧化膜,而氧化膜会阻碍原子的扩散,导致焊接不牢固,甚至出现焊接缺陷。
可靠的真空扩散焊炉,配备了高效的真空系统,能够快速将炉内的空气和杂质排出,打造洁净的真空环境。在这种环境下,材料表面的氧化膜会被分解、去除,露出洁净的材料基底,为后续的原子扩散创造良好条件,避免了氧化、污染对焊接质量的影响。这就好比我们要让两个物体紧密贴合,首先要把它们表面的灰尘、杂质清理干净,才能让它们贴得更紧。
第二步:工件装夹与预热——让材料"做好准备"
在进入真空炉之前,工作人员会将需要焊接的工件进行精准装夹,确保待焊的两个或多个表面能够紧密对齐,避免出现错位、间隙过大等问题。装夹完成后,将工件送入真空炉内,开始进行缓慢预热。
预热的目的,是让工件的温度均匀升高,减少后续高温加热时的热应力,避免工件出现变形、开裂等情况。较好的真空扩散焊炉,采用精准的多区控温技术,能够实现炉内温度的均匀分布,确保工件各个部位的温度一致,为后续的焊接过程打下基础。
第三步:高温加热与压力施加——推动原子"主动迁移"
当炉内达到预设的真空度和预热温度后,就会进入核心的焊接阶段:一方面,炉内温度持续升高,达到材料熔点的一定比例(无需达到熔点);另一方面,通过专业的加压机构,向工件施加均匀的压力。
在高温作用下,材料内部的原子会获得足够的能量,变得更加活跃,开始在材料内部和表面发生迁移;而均匀的压力,则会让待焊材料的表面紧密接触,减少接触间隙,让活跃的原子能够更容易地从一种材料迁移到另一种材料中。这个过程就像两个紧挨着的海绵,在加热和挤压的作用下,海绵里的水分会相互渗透、融合,最终成为一个整体。
需要特别说明的是,这里的高温并不会让材料熔化,只是让原子获得足够的能量进行扩散,所以这种焊接方式被称为"固态焊接"。与传统的熔化焊接相比,这种方式能够较大程度保留材料本身的性能,避免了熔化过程中出现的成分偏析、气孔、缩松等缺陷。通过精准的温度和压力控制,原子扩散的过程更加稳定、高效,确保焊接质量的一致性。
第四步:保温保压与冷却——让结合"更加牢固"
当温度和压力达到预设值后,真空扩散焊炉会进入保温保压阶段。在这个阶段,高温和压力会持续一段时间,让原子有足够的时间进行扩散、迁移,在待焊材料的界面处形成一层均匀的扩散层。这层扩散层就像是"桥梁",将两种不同的材料紧密连接在一起,实现冶金结合。
保温保压完成后,会采用缓慢冷却的方式,让工件的温度逐渐降低。缓慢冷却能够有效减少工件内部的热应力,避免焊接接头出现开裂、变形等问题,进一步提升焊接的牢固性和稳定性。可靠的真空扩散焊炉,配备了智能冷却系统,能够根据不同材料的特性,控制冷却速率,确保焊接接头的性能达到预期要求。
总结来说,真空扩散焊炉的工作原理,就是在真空环境中,通过高温让原子变得活跃,通过压力让材料表面紧密接触,最终让原子相互扩散、融合,实现材料的固态连接。整个过程没有熔化、没有飞溅,既保证了焊接质量,又保留了材料本身的优良性能。
二、真空扩散焊炉的核心优势
了解了真空扩散焊炉的工作原理,我们就能更好地理解它的优势。与传统焊接设备相比,真空扩散焊炉凭借其焊接方式,在焊接质量、适用范围、环保性等多个方面都有着明显的优势:
优势一:焊接质量高,接头性能优异
这是真空扩散焊炉较突出的优势。由于采用固态焊接方式,焊接过程中材料不熔化,避免了传统熔化焊接中常见的气孔、缩松、裂纹、成分偏析等缺陷。同时,在真空环境下焊接,材料表面不会产生氧化膜,焊接接头的纯度高、致密度高,能够实现与母材性能相近的连接效果。比如在航空航天领域,很多构件需要承受高温、高压、高负荷,对焊接质量的要求较高,真空扩散焊炉能够实现钛合金、高温合金等难焊材料的高质量焊接,焊接接头的强度、韧性、耐腐蚀性等性能,都能达到接近母材的水平。此外,真空扩散焊炉的焊接接头平整、光滑,无需后续大量的打磨、加工。
优势二:适用范围广,可焊接多种材料与复杂构件
真空扩散焊炉的适用范围较广,无论是金属材料、陶瓷材料,还是异种材料(比如金属与陶瓷、不同种类的金属),都能实现高质量焊接。这是传统焊接设备较难做到的,比如传统电弧焊,很难实现陶瓷与金属的焊接,而真空扩散焊炉通过原子扩散的方式,能够应对这一难题。同时,真空扩散焊炉还能够焊接复杂结构的构件,比如异形件、薄壁件、多孔件等。这些构件在传统焊接过程中,容易出现变形、焊接不全面等问题,而真空扩散焊炉采用均匀的温度和压力控制,能够确保复杂构件的各个部位都能实现均匀焊接。设备可根据不同行业、不同工件的需求进行定制,适配航空航天、新能源、电子电力、医疗器械等多个领域的复杂构件焊接需求,比如燃料电池双极板、IGBT水冷板、卫星结构件等。
优势三:焊接过程环保,符合绿色制造理念
在环保要求日益严格的今天,绿色制造成为制造业的发展趋势,而真空扩散焊炉恰好符合这一理念。传统焊接设备在焊接过程中,会产生大量的烟尘、飞溅物和有害气体,不仅污染环境,还会对操作人员的身体健康造成危害。而真空扩散焊炉的焊接过程,是在密闭的真空环境中进行的,没有烟尘、没有飞溅物,也不会产生有害气体,整个焊接过程清洁、环保。同时,焊接过程中不需要使用焊料、熔剂等辅助材料,减少了材料的浪费。
优势四:工件变形小,后续加工量少
传统焊接方式,由于高温熔化和冷却过程中的热应力,容易导致工件出现变形、翘曲等问题,后续需要进行大量的打磨、校正等加工,不仅增加了生产工序,还可能影响工件的精度。而真空扩散焊炉的焊接过程,采用缓慢加热、缓慢冷却的方式,同时通过均匀的压力控制,能够有效减少工件内部的热应力,较大程度降低工件的变形量。大多数情况下,经过真空扩散焊炉焊接的工件,变形量小,能够满足精密构件的精度要求,后续无需进行大量的加工。
优势五:操作便捷,智能化程度高
随着制造业向智能化、自动化方向发展,设备的操作便捷性和智能化程度,成为企业选择装备的重要考量因素。可靠的真空扩散焊炉,配备了智能控制系统,能够实现温度、压力、真空度、时间等工艺参数的设定和自动控制,操作人员只需简单培训,就能熟练操作设备。同时,设备还具备工艺参数存储、故障报警、数据记录等功能,能够方便操作人员追溯焊接过程,及时发现和解决焊接过程中出现的问题。
三、总结
真空扩散焊炉作为一种固态焊接设备,其工作原理的核心是"真空环境+高温+压力"的协同作用,通过原子扩散实现材料的牢固结合,无需熔化材料,既能保证焊接质量,又能保留材料本身的优良性能。而其在焊接质量、适用范围、环保性、工件变形控制、智能化操作等方面的优势,让它成为现代制造业中不可缺少的核心装备之一。
随着制造业的不断发展,真空扩散焊炉的应用场景将更加广泛。如果大家在真空扩散焊炉的使用、选型等方面有更多疑问,可以结合具体工艺需求进一步沟通。
上一篇:真空热处理炉的常见类型与主要用途