

联系电话
13631572573


在可持续发展背景下,电动汽车的普及与锂电池的广泛应用正在深刻改变出行方式。随着这一绿色转型的深入,废旧锂电池的回收处理作为连接过去与未来的环节,其重要性日益凸显。面对"双碳"目标,如何高效、环保地循环利用这些"城市中的锂矿",成为行业面临的新课题。
自2016年起,乘用车生产企业对电池、电机等新能源汽车核心部件实施了长达8年或12万公里(以先到者为准)的质保政策。随着首批新能源汽车动力电池逐步"脱保",2024年前后迎来退役高峰。据行业预测,至2027年,我国新能源汽车动力电池累计退役量预计将增至114万吨。
与此同时,我国在新能源汽车关键原材料方面仍高度依赖进口。数据显示,2023年中国对锂、镍、钴三种关键原材料的对外依存度均超过60%,镍和钴甚至超过85%。加强动力电池回收利用被视为缓解资源压力的有效途径。专家指出,通过有效回收处理,每年可满足国内新能源汽车行业对锂、钴、镍等关键原材料部分需求,具体可分别满足约20%的锂、25%的钴和11%的镍需求。
从回收流程看,退役动力电池的处理通常经历放电、拆解、破碎分选、热解和湿法冶金等环节。放电环节用于消除残余电量带来的安全风险,常见方式包括盐水放电和物理放电;拆解与破碎分选环节将电池壳体、极片和隔膜分离,得到铜、铝和含锂黑粉;热解环节在无氧或低氧气氛下脱除粘结剂和电解液,提高后续金属提取效率。各环节衔接的自动化程度,直接影响处理线的产能、安全性和回收率。
在金属提取方面,湿法冶金是当前主流路线,通过酸浸、萃取、沉淀等工序将黑粉中的锂、镍、钴、锰等有价金属分别回收。近年来,行业内也在探索短流程、低能耗的回收工艺,例如选择性浸出、直接再生正极材料等技术,力求在保证回收率的同时减少酸碱消耗和废水排放。设备层面,破碎机、热解炉、浸出反应釜和萃取设备的耐腐蚀与密封性能,是生产线稳定运行的保障。
从产业视角看,动力电池回收行业正处于规范化整合阶段。具备梯次利用与再生利用资质的企业,正在通过渠道建设和工艺升级扩大处理规模;白名单管理制度促使行业向环保达标、回收率合格的企业集中。随着退役电池量逐年增加和金属价格波动,回收企业的成本控制能力与工艺灵活性,将在竞争中发挥重要作用。
从安全规范看,动力电池在放电、拆解和破碎环节存在起火、电解液泄漏和粉尘等风险,产线需配备消防设施、气体检测和除尘系统,操作人员经过培训并执行安全规程。电池在运输和储存中需控制荷电状态,降低热失控风险;破碎产生的含氟气体和粉尘需经处理后排放。
从行业规范化看,回收企业需取得相应资质并满足环保和消防要求,白名单管理推动行业向规模化、合规化集中。随着退役电池量增长,回收产线的自动化、智能化和全流程追溯能力成为企业提升竞争力的方向。
从技术路径看,废旧动力电池全流程高质利用示范线集成了物理放电、破碎分选、有价金属提取及远程控制技术,涵盖从单体电芯到黑粉、铜、铝的整体解决方案。该流程实现了废旧锂电池从破碎热解到关键金属回收的自动化处理,有价物质回收率可达99.5%,有机物去除率达99%,同时降低能耗与污染。
在环保与智能管理方面,设备设计将绿色理念融入其中,烟气排放指标满足项目所在地排放要求。智能化系统可实现运行状态实时监控和故障预警,提高生产效率和运营安全性,使回收处理过程更加精准高效。
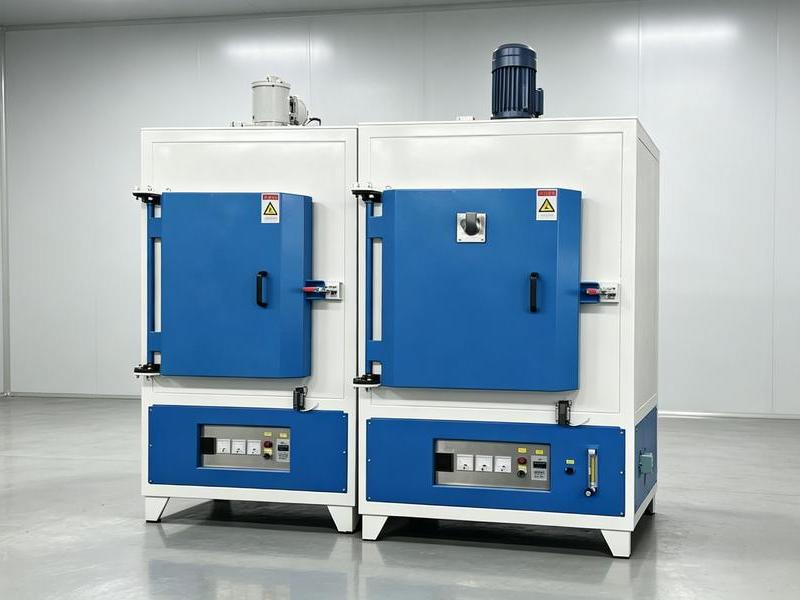
若需要保护气氛下的批量热处理,箱式气氛炉是兼顾产能与稳定性的常用选择。
此类工艺可依托真空管式炉完成,在气氛控制与温场均匀性方面优势较为明显。
选型时建议重点关注设备温场均匀性,它直接影响制品的一致性与成品率。
真空度稳定性直接影响界面结合质量与缺陷率,是设备选型的核心指标之一。
提升制品致密度需要工艺参数与设备能力协同,二者缺一不可。
保障批次一致性需要稳定的工艺曲线与设备温场,两者共同决定量产良率。
良率与工艺稳定性直接相关,装备选型时应统筹产能与质量。
工艺参数的合理设定直接影响热处理效果,需结合材料特性反复验证。