

联系电话
13631572573


氮化硅是一百多年前发现的氮硅化合物,最早在德国合成,20世纪50年代开始应用,60年代作为工程材料受到重视。氮化硅陶瓷作为高温结构陶瓷,具有强度高、抗热震稳定性好、高温蠕变小、耐磨、抗氧化和化学稳定性高等特点,但也具有陶瓷共性——脆性,改善韧性、提高可靠性一直是重要研究方向。
从增韧方法看,颗粒增韧是在Si₃N₄中加入SiC、TiC、TiN等高弹性模量颗粒,与温度无关可作为高温增韧机制,但一般增韧幅度约40%至70%。相变增韧是将ZrO₂颗粒弥散在Si₃N₄基体中,利用四方相向单斜相的应力诱发相变产生约5%体积变化,抵消外加应力、阻止裂纹扩展。纤维增韧利用C、SiC等长纤维复合增韧,机理包括裂纹偏转或分叉、纤维拔出和桥联。自增韧通过调整组分和工艺条件使部分Si₃N₄晶粒原位发育成高长径比柱状晶粒,获得类似纤维增韧效果。层状增韧受贝壳层状结构启发,从宏观结构角度设计层状复合陶瓷。碳纤维增韧方面,碳纤维经低温氧化、中温碳化、高温石墨化处理,具有强度高、模量高、密度低、耐高温、线胀系数小、热导率高等优点,其补强效果取决于烧结后碳纤维与基体结合程度。碳纳米管增韧方面,理论强度约为钢的100倍、密度仅为钢的1/6,主要机制为纤维拔出。
从典型产品看,氮化硅陶瓷轴承广泛用于高速机床、风力发电机、航空航天和医疗器械,其电绝缘和自润滑特性适合电机轴承等场景;氮化硅刀具在高温合金和铸铁加工中切削效率较高,使用寿命优于硬质合金;氮化硅密封环用于泵和搅拌设备,耐腐蚀耐磨性能突出。
从制备要点看,氮化硅产品的性能一致性依赖粉体批次稳定性、成型均匀性和烧结制度的一致性。生产企业通过严格控制原料采购、成型参数和烧结曲线,并开展批次性能检测,保障产品的可靠性。随着高端装备对陶瓷部件需求增长,氮化硅陶瓷的制备技术持续完善。
从增韧机理看,氮化硅陶瓷的几种增韧方式分别适用于不同工况。颗粒增韧通过高弹性模量颗粒的弥散分布,在裂纹扩展时产生偏转和桥接作用,成本相对较低;相变增韧利用氧化锆的相变吸收裂纹扩展能量,增韧效果明显但受使用温度限制;纤维和晶须增韧通过纤维拔出、脱粘和桥联消耗能量,增韧幅度较大,适合对可靠性要求高的部件;自增韧则通过工艺控制使晶粒原位发育成柱状形貌,无需外加增强相。
在实际应用中,氮化硅陶瓷常用于高速切削刀具、轴承滚珠、机械密封环、轧辊和高温结构件等场景。这些应用对材料的强度、韧性、耐磨性和抗热震性要求较高,单一增韧方式往往难以满足,生产中常采用多种增韧机制复合,例如在基体中同时引入晶须和颗粒,或通过组分设计实现自增韧与颗粒增韧的协同。
从制备角度看,增韧效果与粉体纯度、烧结助剂体系和烧结制度密切相关。烧结温度和时间影响晶粒形貌和晶界相成分,进而决定增韧机制的发挥程度;装备层面,气氛烧结、气压烧结和热等静压等工艺均可用于氮化硅致密化,选择时需兼顾产品性能要求与生产成本。
从应用领域看,航天军工领域,氮化硅耐热可在1400℃保持高强度刚度(超过1200℃力学强度下降),连续纤维增强陶瓷可用于涡轮部件、小发动机陶瓷叶片、涡轮外环和空气轴承;氮化硅密度仅为钢轴承的41%,可降低发动机重量和油耗。机械工程领域,氮化硅摩擦系数小、自润滑、热膨胀系数小,可制成轴承滚珠及机械密封环,防止球/密封环卡死;强度大可承受严酷工作环境,工作寿命高于一般轴承;耐腐蚀性好可胜任石油工业金属阀门难以应对的化学腐蚀场景。超细研磨领域,氮化硅硬度仅次于金刚石和立方氮化硼,消耗低,降低研磨介质磨损和对研磨材料的污染。高性能切削刀具领域,氮化硅刀具适合铸铁、高温合金的粗精加工、高速切削和重切削,切削耐用度比硬质合金高几倍至十几倍,比硬质合金平均提高效率3倍以上。
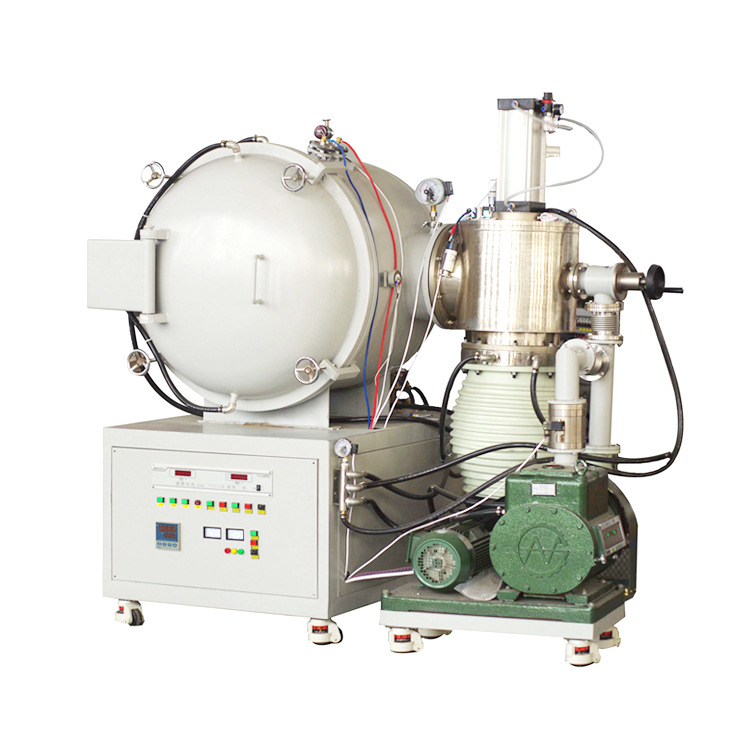
针对此类高温烧结场景,真空烧结炉配合气氛与温场管控,有助于稳定提升制品致密度与批次一致性。
选型时建议重点关注设备温场均匀性,它直接影响制品的一致性与成品率。
真空度稳定性直接影响界面结合质量与缺陷率,是设备选型的核心指标之一。
提升制品致密度需要工艺参数与设备能力协同,二者缺一不可。