

联系电话
13631572573


碳化硼(B4C)是一种重要的非氧化物陶瓷材料,具有高熔点(约2450℃)、高硬度(莫氏硬度约9.5,维氏硬度约30至40GPa)、低密度(约2.52g/cm³)和高中子吸收截面等优异性能,在防弹装甲、核工业和耐磨部件等领域有广泛应用。
然而,碳化硼是强共价键化合物,自扩散系数低,烧结致密化非常困难,无添加剂的常压烧结难以获得高致密度的产品。因此,碳化硼陶瓷的致密化烧结技术一直是材料研究的重点。
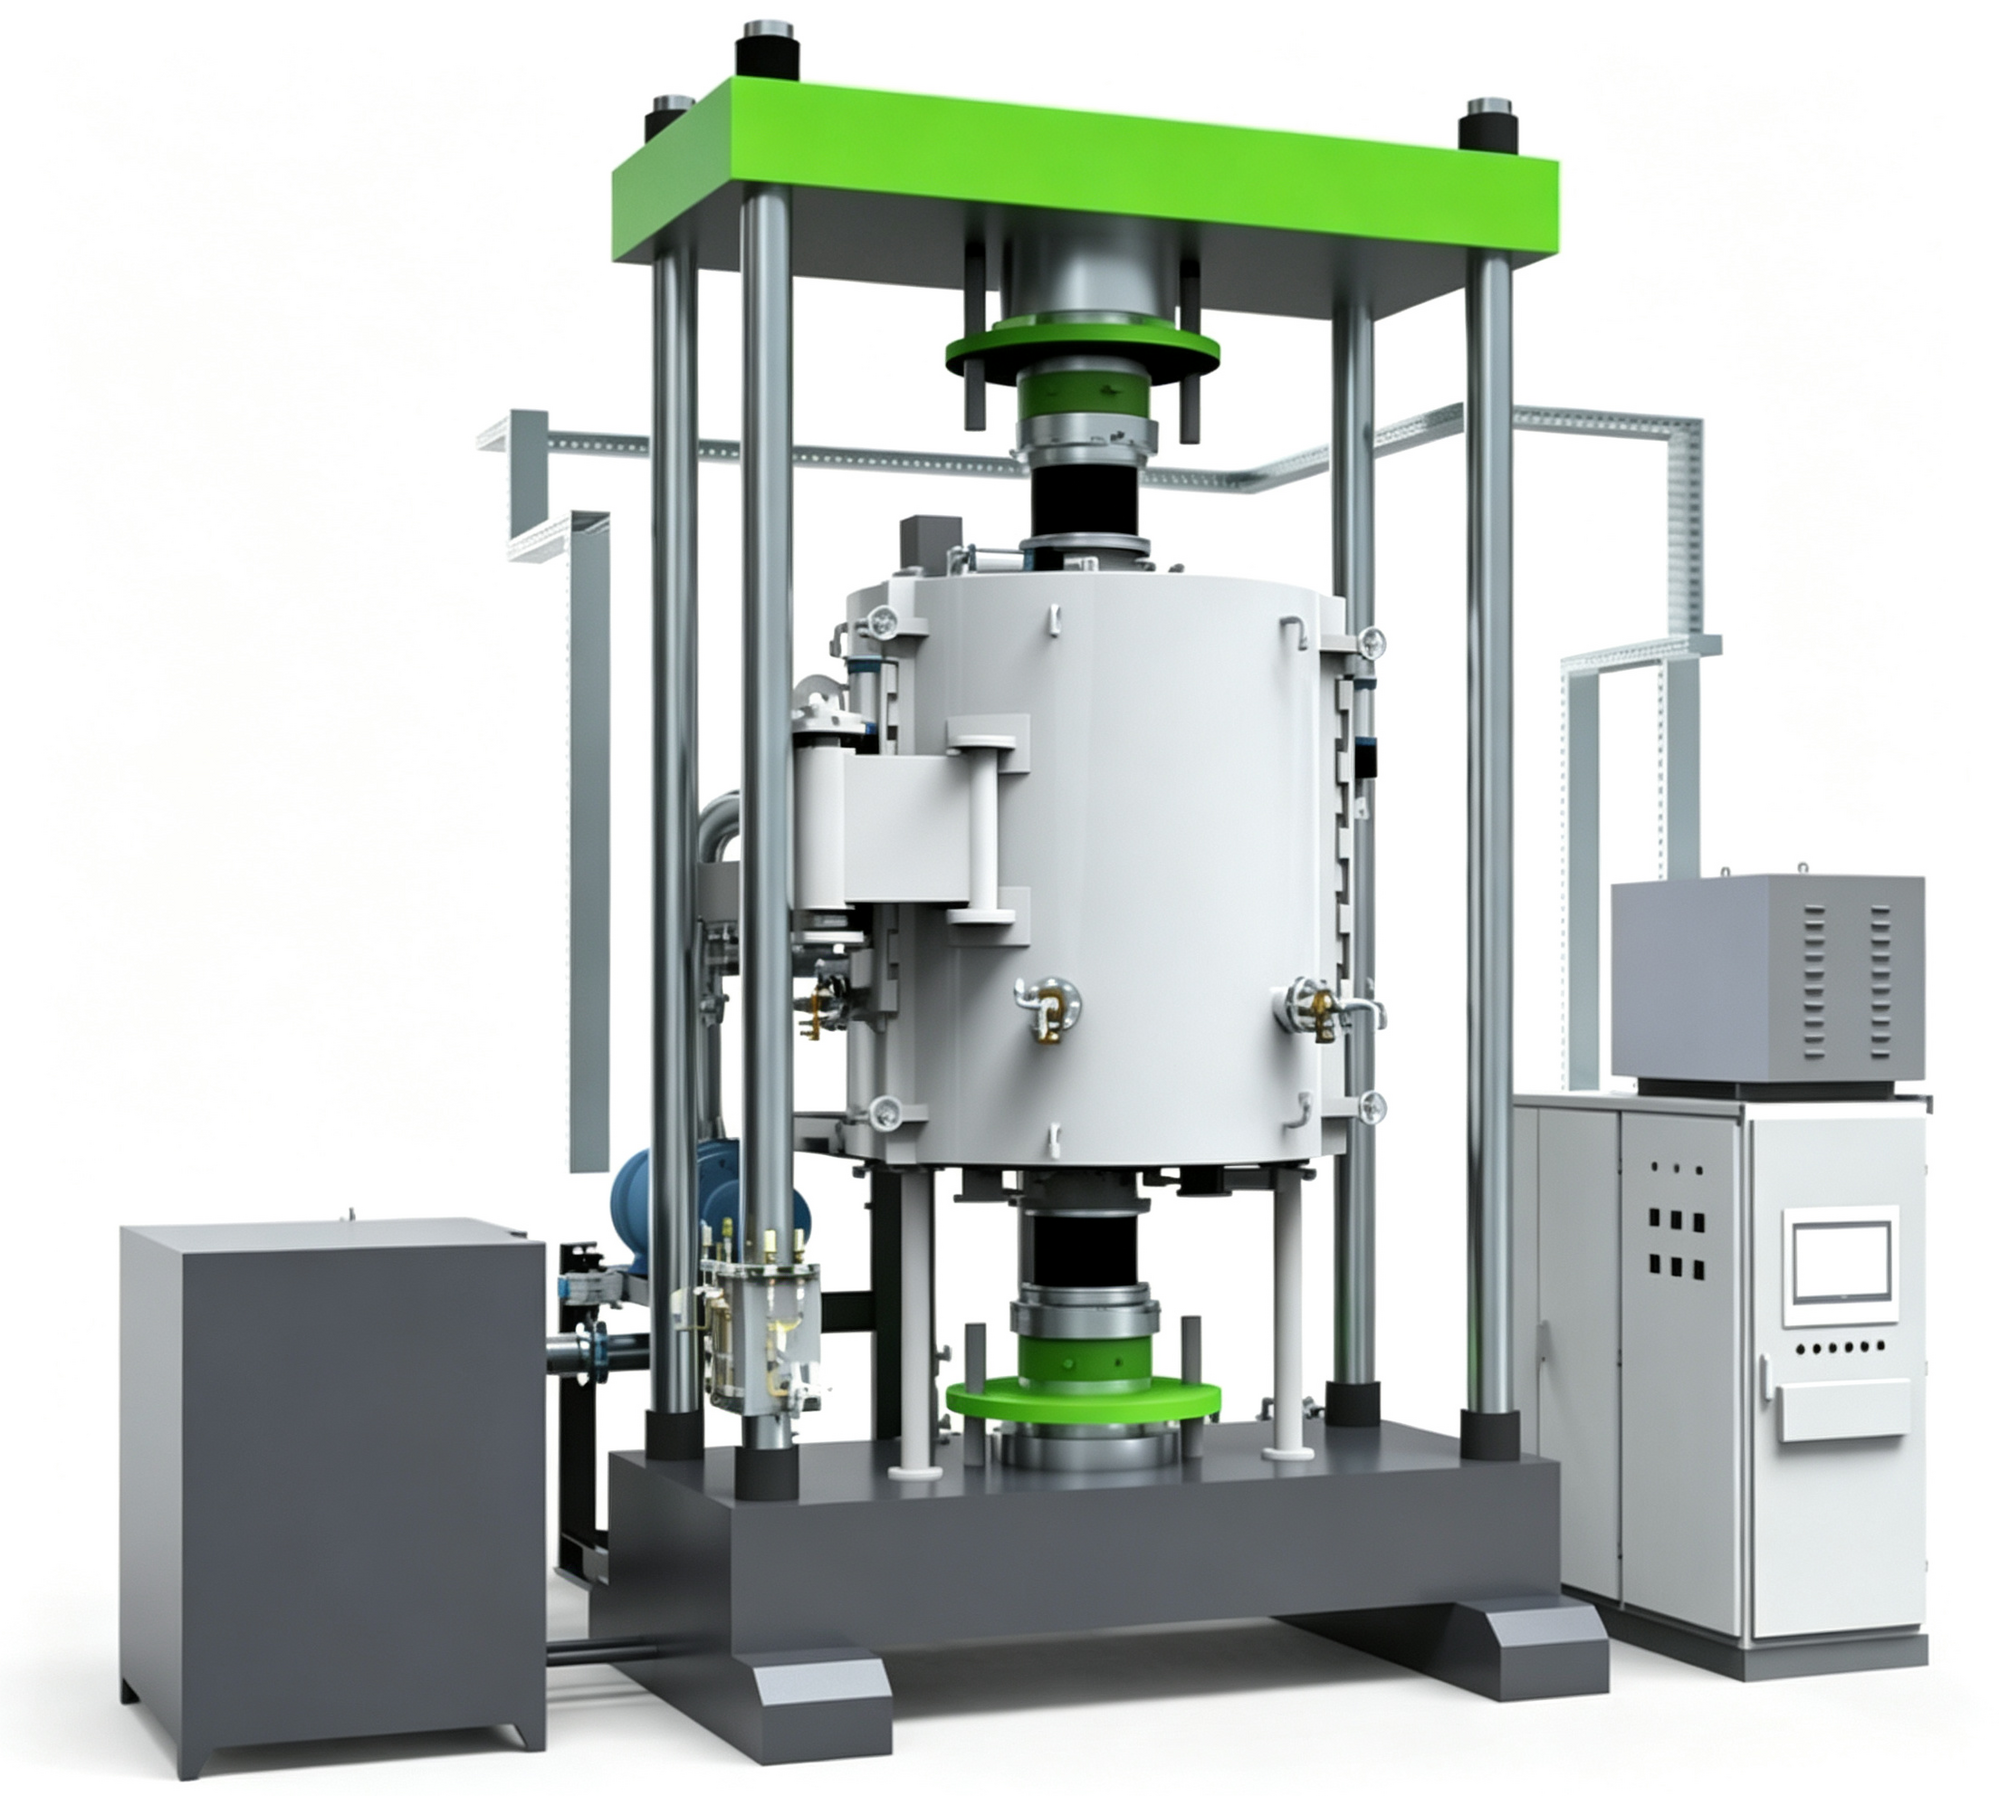
目前碳化硼陶瓷的主要烧结致密化方法包括以下几种:
热压烧结是制备碳化硼陶瓷的传统有效方法。在高温(2100至2200℃)和机械压力(20至30MPa)共同作用下,通过颗粒重排、塑性流动和扩散蠕变等机制实现致密化。热压烧结可获得致密度达95%以上的碳化硼陶瓷,但只能制备形状简单的制品,且生产效率较低。设备方面需要热压烧结炉,配备石墨模具和真空或惰性气氛保护。
无压烧结通常需要添加烧结助剂。常用的助剂包括单质碳、单质硼、铝及其化合物等。在2250至2300℃常压下烧结,通过助剂促进液相烧结或固相扩散。无压烧结可制备形状复杂的制品,但致密度相对较低,一般在90%左右。需要无压烧结炉在惰性气氛下工作。
放电等离子烧结(SPS)是一种快速烧结技术。利用脉冲直流电流在颗粒间产生放电等离子体,使颗粒自身发热并活化表面,可在较低温度(1500至1800℃)和较短时间(几分钟至十几分钟)内实现致密化。SPS可有效抑制晶粒长大,获得细晶组织,且可不加或仅加少量烧结助剂。
从应用细分看,碳化硼陶瓷在防护领域用于防弹插板和车辆装甲,要求较高的硬度和适中的密度;在耐磨领域用于喷砂嘴、轴承和密封件,关注耐磨寿命和加工性能;在核工业领域用于控制棒和中子吸收材料,对纯度和成分均匀性要求严格。不同应用对材料密度和力学性能的侧重点不同,烧结工艺需相应调整。
从成本控制看,碳化硼粉体价格较高,制品加工难度大,生产过程中提高成品率和降低加工损耗是控制成本的关键。通过近净成型技术减少后续加工量,以及优化烧结制度缩短生产周期,有助于提升产品的经济性。
从材料特性看,碳化硼陶瓷具有高硬度、低密度、高弹性模量和良好的中子吸收能力,硬度仅次于金刚石和立方氮化硼,常用于防弹装甲、耐磨部件、核反应堆控制材料等场景。但碳化硼共价键比例高、自扩散系数低,烧结致密化难度较大,通常需要借助烧结助剂、压力辅助或高温工艺才能获得较高致密度。
在烧结技术路线方面,无压烧结碳化硼需要较高的烧结温度和较长的保温时间,并添加碳、碳化硅等烧结助剂促进致密化,成本相对较低但致密度和力学性能有限;热压烧结可在较低温度下获得高致密度制品,但只能制备形状简单的构件;放电等离子烧结升温快、烧结时间短,有利于抑制晶粒长大,适合高性能小尺寸制品。不同路线需根据产品规格和性能要求选择。
从装备配套看,碳化硼烧结炉需满足高温、真空或气氛保护的工作条件,炉体材料和温场设计需适应高温运行。对于热压和放电等离子烧结,加压系统和电源系统的稳定性直接影响产品质量。随着防弹防护、耐磨零部件和核工业应用需求的增长,碳化硼陶瓷的烧结技术与装备也在持续完善。
热等静压(HIP)烧结以惰性气体为压力传递介质,在高温和各向同性压力下对碳化硼坯体进行烧结。HIP可在较低温度下实现致密化,获得细晶、均匀的显微结构和较高的弯曲强度,但设备投资大,工件尺寸受限。
在关键装备方面,碳化硼烧结所需的高温热工设备需满足以下要求:一是高温能力,热压和无压烧结需达到2200℃以上,石墨化处理甚至需要更高温度;二是气氛控制,需在真空或氩气等惰性气氛下工作,防止碳化硼氧化;三是均温性,炉温均匀性直接影响烧结体的性能一致性;四是压力系统,热压和热等静压设备需配备可靠的加压系统。
近年来,随着防弹装甲和核工业对碳化硼陶瓷需求的增长,开发低成本、高效率、可规模化生产的碳化硼致密化烧结技术和装备成为行业发展的重要方向。
选型时建议重点关注设备温场均匀性,它直接影响制品的一致性与成品率。