

联系电话
13631572573


真空扩散焊是一种固态连接技术,通过高温下原子间的相互扩散实现材料结合,无需熔化母材。其核心优势在于:真空环境避免氧化,提升接头强度和耐腐蚀性;缓慢的加热与冷却过程减少变形,适合精密结构;可焊接不锈钢与铜、铝等异种金属,优化散热器综合性能。
从工艺流程及关键参数看,第一步是表面处理:机械抛光(Ra不大于0.8 μm)配合化学清洗(丙酮、酒精超声清洗),去除氧化膜和有机物,必要时进行真空退火预处理以进一步净化表面。第二步是装配定位:采用石墨或陶瓷夹具,确保散热片与基板精确对位(间隙不超过50 μm),典型结构为0.1至0.3 mm薄壁翅片阵列,需防止装配偏移。第三步是焊接参数控制:温度为0.6至0.8 Tm(不锈钢约950至1100℃),压力5至20 MPa(视结构刚度调整),保温时间30至120分钟(翅片高度增加需延长),真空度不超过10⁻³ Pa。第四步是梯度冷却:控制降温速率2至5℃/min,至300℃以下出炉,避免热应力裂纹。
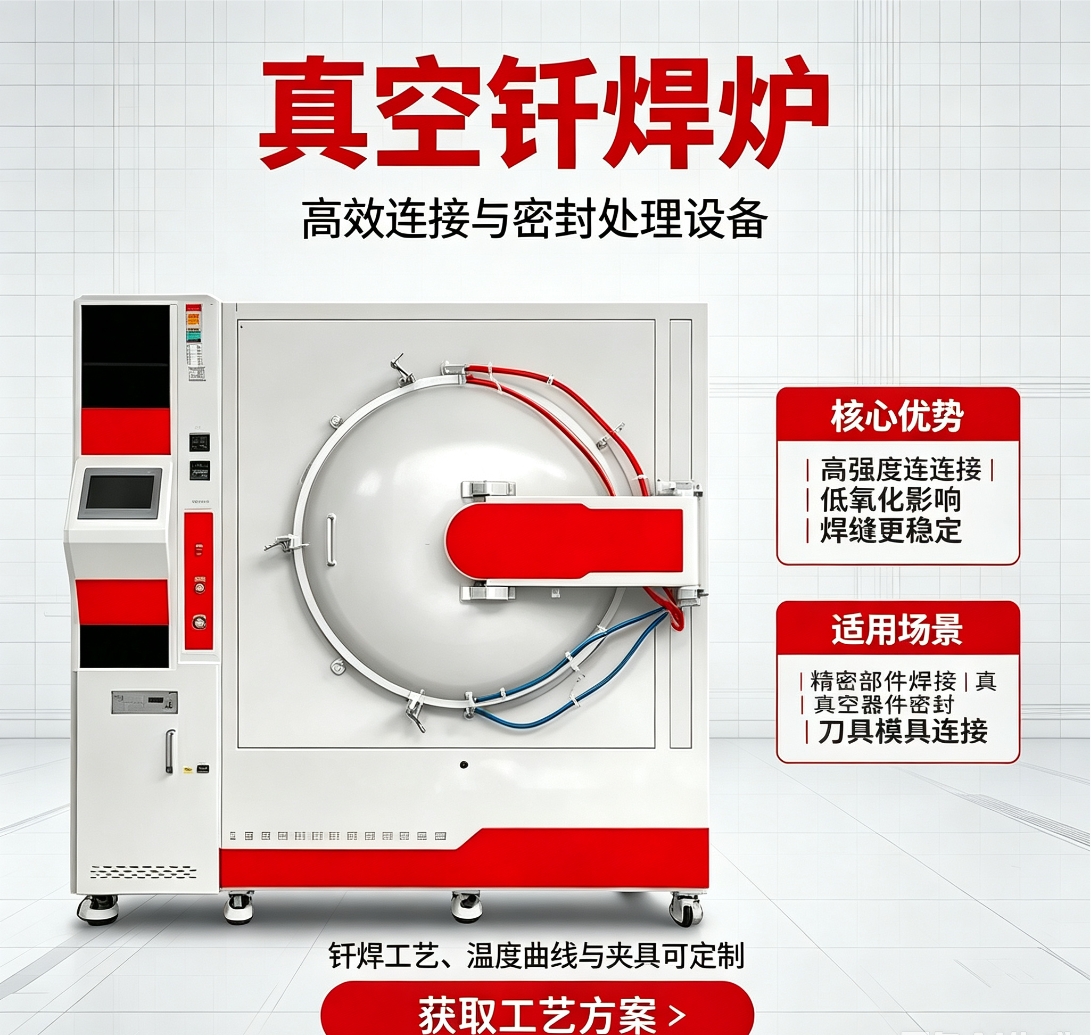
核心装备技术包括:多区控温真空炉采用钼丝加热体加多层隔热屏,实现±5℃温场均匀性,红外测温与热电偶复合监控确保薄壁件温度精确;伺服加压系统采用液压-机械复合加压机构,分辨率达0.1 MPa,具备三维压力补偿能力以适应翅片阵列的应力分布;真空系统采用分子泵加罗茨泵组,10分钟内达到工作真空度,并通过实时残气分析监控防止油蒸汽污染;智能化控制系统基于参数优化模块自动补偿装炉量变化,数字孪生技术辅助工艺可视化。
从工艺原理看,不锈钢真空扩散焊利用原子在高温高压下的扩散实现固态连接,接头强度接近母材,且不存在熔焊常见的偏析、气孔和热裂纹问题。焊接温度通常在不锈钢熔点的0.6至0.8倍范围,保温时间从数十分钟到数小时不等;真空环境避免表面氧化,有利于界面氧化膜的分解与溶解,促进原子扩散。
在工艺控制方面,表面状态对扩散焊质量影响较大。装配前需对连接面进行清洗和去毛刺处理,必要时进行机械或化学处理去除氧化膜;装配间隙应尽量小,压力需均匀施加。焊接温度和时间的组合需要兼顾接头强度与晶粒长大,避免温度过高引起母材组织粗化。对异种钢或加中间层的连接,还需控制中间层厚度与扩散行为。
从应用角度看,不锈钢真空扩散焊用于换热器、波纹管、传感器、医疗器械和核电部件等产品的制造,尤其适合结构复杂、内部通道难以机械连接的构件。随着精密制造和清洁能源装备发展,不锈钢扩散焊的需求和装备技术水平持续提升。
在技术难点及解决方案方面,针对薄壁翅片塌陷问题,可采用纳米氧化铝定位涂层在高温下提供临时支撑,并配合分阶段加压策略(先低压5 MPa扩散,后高压15 MPa致密化);针对异种材料焊接,采用梯度中间层设计(如Ni-Cu复合箔)缓解热膨胀系数差异,并通过界面纳米结构化处理增强扩散动力学;针对批量生产一致性,采用机器视觉引导自动装夹系统(定位精度±0.05 mm),等离子体辅助活化技术可将表面处理时间缩短50%。
从发展趋势看,复合能场辅助技术方面,超声振动辅助可降低约20%焊接温度并减少晶粒长大,电磁脉冲加压可实现毫秒级压力调控;微通道散热器焊接方面,亚微米级精密对位系统支持0.05 mm微通道结构,瞬时液相扩散焊(TLP)技术可将连接时间缩短至10分钟级;数字孪生质量管控方面,植入式光纤传感器实时监测界面演变,基于大数据的工艺知识库支撑质量管控。在应用领域,真空扩散焊在燃料电池双极板、IGBT水冷板焊接、卫星相变散热器、发动机再生冷却结构、Massive MIMO天线阵列散热模组、质子治疗加速器真空腔体焊接等场景中展现出价值。未来方向聚焦于全自动智能化产线,目标将焊接成本降低约40%。