

联系电话
13631572573


炭/炭(C/C)刹车盘是由碳纤维增强碳基复合材料制成的制动部件,具有轻量化、耐高温(超过2000℃)、摩擦性能稳定和抗热震性好等特点,广泛应用于航空、高铁及赛车领域。其核心制造工艺之一是高温石墨化处理,通过真空石墨化炉实现碳基体的结构优化与性能提升。以下从技术原理、工艺流程、关键参数及挑战等方面展开解析。
从技术目标看,石墨化需要实现三个方向的提升:一是结构致密化,提高碳基体与碳纤维的结合强度,将孔隙率从初始20%至30%降至5%以下;二是石墨晶体生长,促进无定形碳向有序石墨结构转变,将导热性提升至100 W/(m·K)以上并增强抗热冲击能力;三是摩擦性能优化,通过调控表面微观形貌实现稳定摩擦系数(0.2至0.4)和低磨损率(低于1 μm/次)。
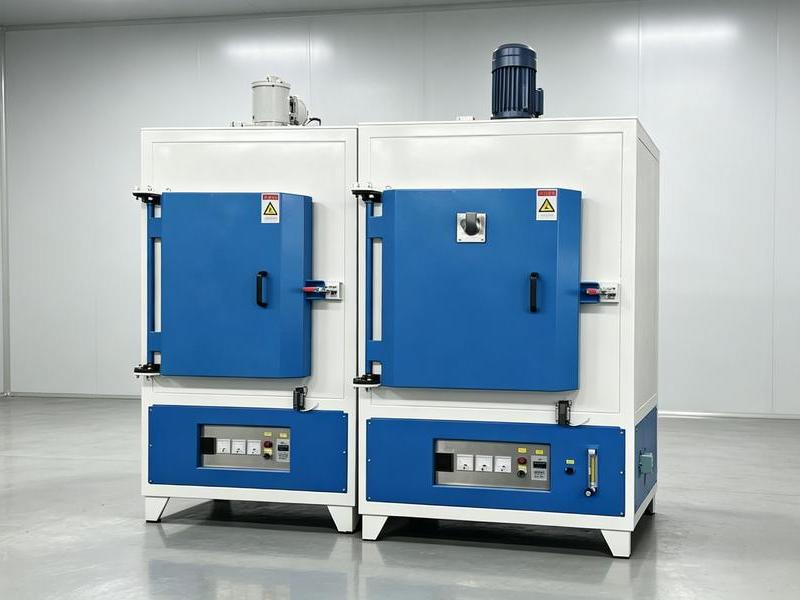
从工艺流程看,炭/炭刹车盘的制备通常包括预制体成型、化学气相沉积(CVD)致密化、高温石墨化、表面涂层四大步骤,其中高温石墨化是关键环节。预处理阶段将CVD致密化后的多孔C/C坯体装入石墨化炉,确保装炉密度均匀,抽真空至10⁻³至10⁻² Pa排除氧气和水汽。梯度升温与保温阶段:低温段(低于1500℃)以5至10℃/min缓慢升温去除残留挥发分;中温段(1500至2500℃)升温速率降至2至5℃/min,碳基体开始有序化;高温段(2500至3000℃)保温10至20小时,促进三维石墨晶体生长,层间距d002缩小至0.336 nm以下(接近理想石墨的0.3354 nm)。冷却阶段控制冷却速率低于5℃/min以避免微裂纹,随后表面涂覆SiC等抗氧化涂层延长使用寿命。
在关键技术参数控制方面,温度曲线直接影响石墨化程度,可通过XRD计算石墨化度g,公式为g=(0.3440-d002)/(0.3440-0.3354)×100%。真空与气氛调控方面,高温阶段通入少量氩气(10至100 Pa)以抑制碳材料升华,真空度与气体流量联动平衡传热效率与材料挥发。传热均匀性方面,采用多层石墨发热体加碳纤维隔热毡设计,确保炉内温差小于50℃(大尺寸刹车盘要求更严)。
从工艺目的看,炭/炭刹车盘的高温石墨化处理用于优化热解碳的晶体结构,提高材料的导热导电性能和抗烧蚀能力,同时降低内应力、稳定尺寸。石墨化温度、保温时间和升温速率共同决定处理效果,需根据刹车盘的结构和性能要求制定工艺方案。
从结构调控看,石墨化过程中炭/炭材料的微晶尺寸增大、层间距减小,材料的热导率随石墨化度提高而上升,有利于刹车过程中热量快速导出,降低盘面温度;同时,石墨化处理改善材料的抗热震性能,减少反复制动产生的热应力损伤。不同部位热解碳的石墨化程度差异可能影响性能均匀性。
从装备要求看,炭/炭刹车盘石墨化炉需具备3000℃级的高温能力、良好的温场均匀性和可靠的真空或惰性气氛控制。大尺寸刹车盘对炉膛有效空间有要求,装炉方式和料架设计需保证受热均匀。随着航空和轨道交通对炭/炭刹车盘需求增长,相关石墨化装备的技术水平持续提升。
石墨化前后性能对比可概括为:导热系数从20至50 W/(m·K)提升至80至150 W/(m·K);抗弯强度从80至120 MPa提升至150至250 MPa;摩擦系数从波动较大的0.3至0.6变为稳定的0.25±0.05;孔隙率从10%至15%降至5%以下;无涂层时抗氧化温度低于500℃,涂覆SiC涂层后可超过1600℃。
在技术挑战方面,大尺寸件均匀性是难点,直径超过400 mm的刹车盘易出现边缘与中心温差,可通过优化发热体布局和分区控温加旋转装料技术缓解;碳纤维与基体界面弱化问题可在CVD阶段引入热解碳(PyC)界面改性剂;能耗与成本方面,3000℃高温处理能耗占生产成本40%以上,可通过开发快速石墨化技术或使用绿电来应对。质量检测方面,采用SEM/TEM观察界面结合及孔隙分布,Raman光谱通过D峰(约1350 cm⁻¹)与G峰(约1580 cm⁻¹)强度比评估缺陷密度,摩擦试验模拟实际工况(如1500℃下制动100次)测量摩擦系数与磨损量,热震试验从2000℃急冷至室温检测开裂情况。总体而言,炭/炭刹车盘的高温石墨化技术是平衡材料性能与生产成本的核心环节,其方向是高效、低耗、智能化。
若需要保护气氛下的批量热处理,箱式气氛炉是兼顾产能与稳定性的常用选择。